Artykuł sponsorowany
Dlaczego olej z warsztatu, produkcji i gastronomii nie trafia do identycznego odbioru
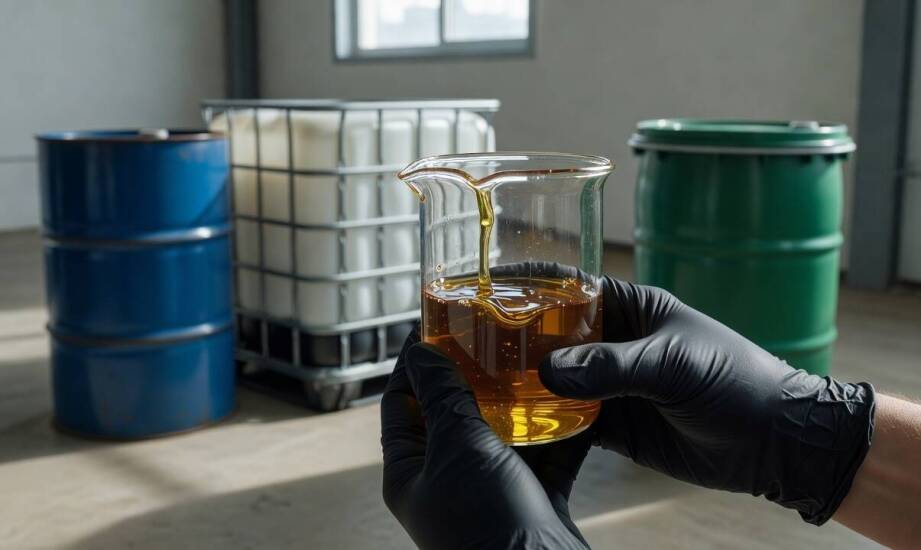
W zakładzie motoryzacyjnym w Wielkopolsce mechanik spuszcza zużyty płyn smarny do dedykowanego zbiornika. W tym samym czasie w pobliskiej restauracji kucharz gromadzi fryturę posmażalniczą w osobnym pojemniku. Z kolei z linii produkcyjnej w hali przemysłowej odpływa specyficzna mieszanka z dodatkami technologicznymi. Choć w każdym z tych przypadków powstaje odpad olejowy, jego droga do ostatecznego unieszkodliwienia przebiega zupełnie inaczej. Identyfikacja źródła powstawania substancji stanowi absolutną podstawę do rozpoczęcia procedur środowiskowych. Ten pozornie podobny rodzaj materiału trafia do odmiennego procesu przygotowania przed transportem. Decydują o tym rygorystyczne przepisy sanitarno-higieniczne oraz regulacje dotyczące ochrony środowiska.
Przeczytaj również: Odkryj 5 Powodów, Dlaczego Praca w Magazynie w Niemczech Może Być Twoim Złotym Strzałem!
Jak pochodzenie oleju wpływa na jego klasyfikację i proces przyjęcia
Pochodzenie odpadu w sposób bezpośredni determinuje jego skład chemiczny oraz stopień zanieczyszczenia. Ostateczna klasyfikacja materiału i wymagania transportowe zależą zawsze od profilu chemicznego, pierwotnego źródła oraz szczegółowej dokumentacji konkretnej partii. Olej pochodzący z warsztatu samochodowego zawiera zazwyczaj metale ciężkie oraz wielopierścieniowe węglowodory aromatyczne. Taki profil sprawia, że materiał ten traktuje się najczęściej jako substancję niebezpieczną przypisaną do grupy 13 02. Zlewki z gastronomii to natomiast w głównej mierze tłuszcze jadalne wymieszane z resztkami organicznymi oraz wodą. Taki skład prowadzi zazwyczaj do przypisania kodu 20 01 25, co oznacza rejestrację w kategorii odpadów komunalnych.
Przeczytaj również: Casio Edifice - Elegancja i Precyzja na Twoim Nadgarstku
Odrębną grupę stanowią substancje z produkcji przemysłowej oraz procesów obróbki metali. Materiał z hali fabrycznej nierzadko kryje w sobie związki chlorowcoorganiczne, rozpuszczalniki lub inne specjalistyczne dodatki. Taka charakterystyka skutkuje najczęściej nadaniem kodów z grupy 12 lub 13 z gwiazdką. Różnice w profilu chemicznym określają restrykcyjne wymagania dotyczące wpisów w systemie BDO oraz wyboru docelowej metody unieszkodliwiania. W przypadku silnie zanieczyszczonych cieczy konieczne staje się przeprowadzenie dodatkowych testów laboratoryjnych jeszcze przed zleceniem pierwszego wyjazdu floty.
Przeczytaj również: Dlaczego rynna ocynkowana to najlepszy wybór dla Twojego domu?
Różnice w zanieczyszczeniach a organizacja logistyki środowiskowej
Parametry fizykochemiczne dyktują rodzaj zastosowanej floty pojazdów oraz rygorystyczne procedury bezpieczeństwa. Zlewki motoryzacyjne nierzadko wymuszają organizację specjalistycznego transportu drogowego na podstawie konwencji ADR. Wysoka zawartość wody, chloru lub obecność polichlorowanych bifenyli (PCB) wyklucza proces regeneracji. W takich sytuacjach zakłady przetwarzające opierają się na zaawansowanej i kosztownej utylizacji termicznej w dedykowanych spalarniach. Odpady przemysłowe z kolei podnoszą ryzyko podczas samego magazynowania na terenie fabryki ze względu na potencjalną reaktywność chemiczną z innymi substancjami. Tłuszcze gastronomiczne obniżają ryzyko toksyczności środowiskowej, ale wymagają całkowicie odrębnego systemu zbiórki i nie trafiają do tych samych punktów co zlewki przemysłowe.
Organizacja transportu tego rodzaju materiałów opiera się na ścisłej weryfikacji kodów i parametrów. Planując odbiór oleju przepracowanego w Poznaniu lub innych aglomeracjach z silnym sektorem przemysłowym, firmy logistyczne dostosowują harmonogram do obciążenia lokalnych instalacji fizyko-chemicznych. Z praktyki przedsiębiorstwa Ran-synchron wynika, że istotne znaczenie ma dokładna analiza laboratoryjna wykonana zaraz po przywiezieniu danej partii. Mniejsza odległość punktu wytworzenia od lokalnej instalacji unieszkodliwiającej ułatwia logistykę i przyspiesza weryfikację składu. Pozwala to na sprawniejsze podejmowanie decyzji operacyjnych dotyczących łączenia lub separacji ładunków pochodzących z różnych źródeł rynkowych.
Prawidłowe zagospodarowanie zlewek poeksploatacyjnych wymaga rozpatrywania każdej beczki czy zbiornika w sposób indywidualny. O sukcesie procedury przekazania decyduje nie sam fizyczny wygląd cieczy, lecz jej precyzyjna historia technologiczna i faktyczny profil zanieczyszczeń. Rzetelne skompletowanie karty przekazania w systemie BDO pozwala uniknąć przestojów logistycznych oraz błędów w klasyfikacji. Właściwa identyfikacja substancji już na etapie hali produkcyjnej lub warsztatu chroni środowisko naturalne i ułatwia rzetelne rozliczenie procesów odpadowych.
Kategorie artykułów
Polecane artykuły
Jak z opisu psychoterapeuty odczytać metodę pracy, zakres pomocy i wiek pacjenta
Osoba poszukująca pomocy psychologicznej trafia na profil specjalisty i w krótkim czasie musi ocenić, czy opis odpowiada jej sytuacji. Sam tytuł zawodowy umieszczony obok nazwiska rzadko wystarcza do podjęcia świadomej decyzji. Metoda pracy oraz dokładny zakres pomocy dostarczają znacznie więcej inf

Jak czyszczenie kanałów wentylacyjnych wspiera zgodność z przepisami prawnymi w obiektach użyteczności publicznej?
W obiektach użyteczności publicznej jakość powietrza ma ogromne znaczenie dla zdrowia i komfortu osób przebywających w tych przestrzeniach. Odpowiednia wentylacja zapewnia wymianę powietrza, eliminując zanieczyszczenia oraz nieprzyjemne zapachy. Regularne czyszczenie kanałów wentylacji mechanicznej